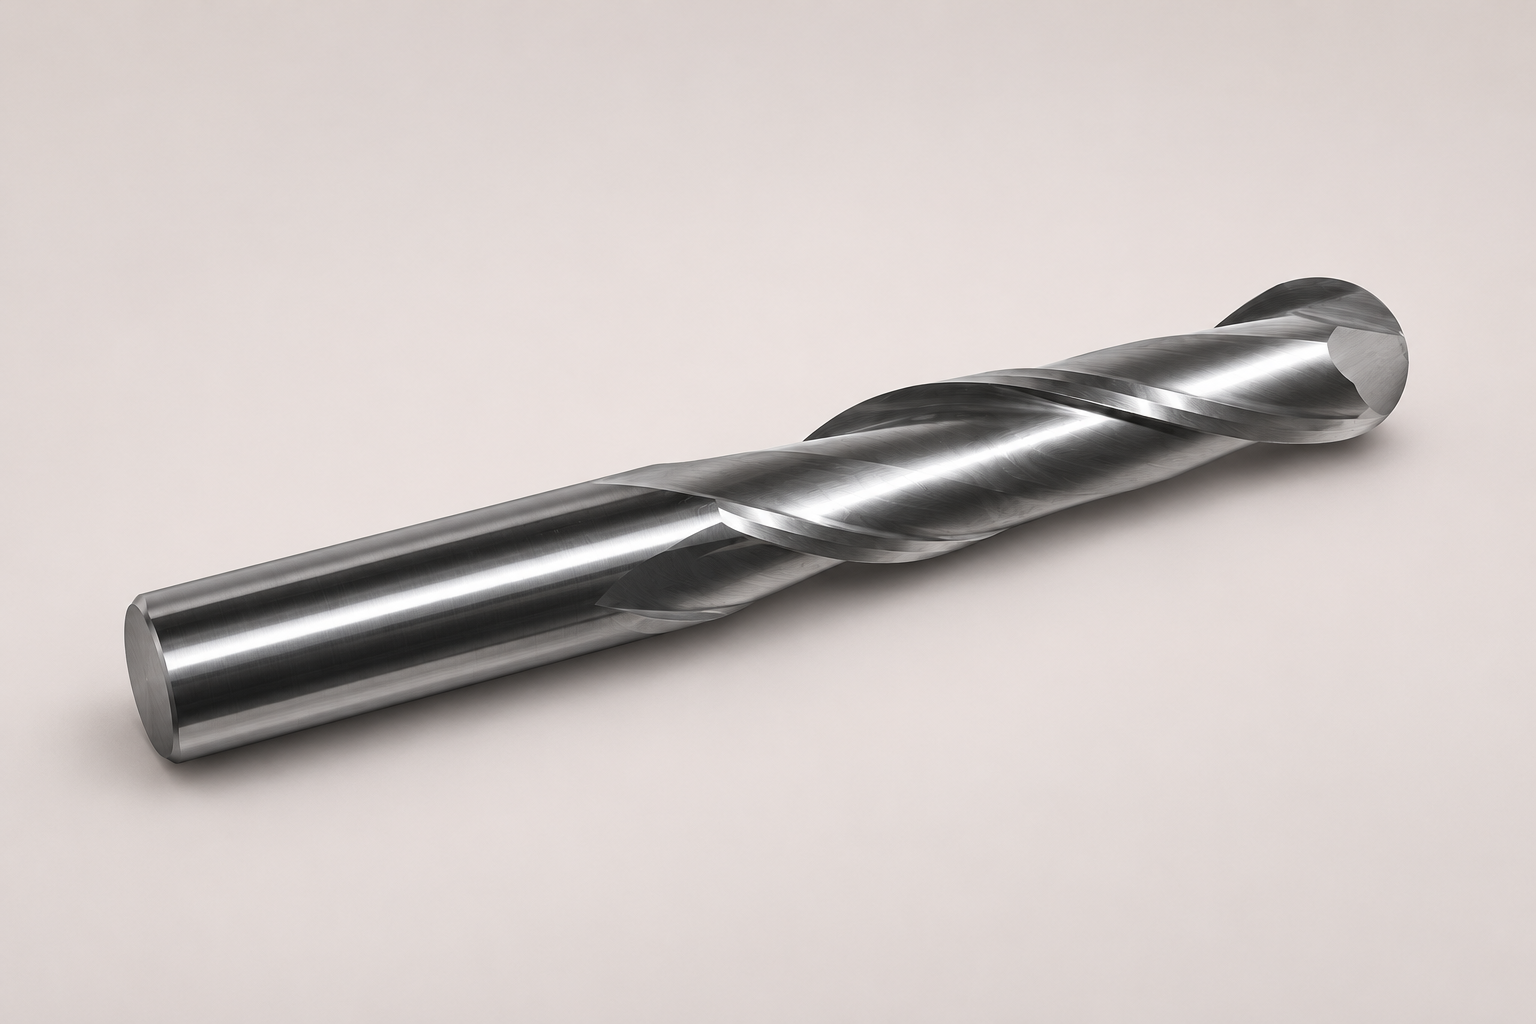
Шаровая фреза GO 10×40 представлена в каталоге JEEFOO как двухзубый цельный твердосплавный инструмент для рельефной обработки. При подготовке чистового прохода важно учитывать, какой участок сферического конца касается заготовки. От этого зависит действительная скорость резания.
Шаровая фреза и скорость на разных участках кромки
На сферическом конце линейная скорость меняется от центра к периферии. В самой осевой точке скорость, создаваемая вращением, равна нулю. Поэтому участок возле центра работает в иных условиях, чем боковая часть шарового профиля, даже при неизменных оборотах шпинделя.
В руководстве Sandvik Coromant по профильному фрезерованию расчёт связывают с эффективным диаметром в зоне контакта. При малой глубине резания подстановка номинального диаметра может дать завышенное представление о фактической скорости на работающей кромке. Это общий геометрический принцип, а не таблица режимов для GO 10×40.
Шаровая фреза на пологих и наклонных участках
На пологом участке и на наклонной поверхности контакт располагается по-разному. При разборе траектории полезно рассматривать эти зоны отдельно. Поперечный шаг отвечает за расположение соседних проходов, но сам по себе не определяет, какая часть шарового конца снимает материал.
В многоосевой обработке наклон инструмента или заготовки позволяет сместить контакт от осевой точки. Такая стратегия требует подходящей кинематики и проверки столкновений. Она не является указанием вручную наклонять инструмент в обычной цанге или переносить чужие режимы на другой станок.
Шаровая фреза GO 10×40 в модели CAM
В карточке GO 10×40 указаны два зуба и шаровой профиль. Среди областей применения названы рельеф, декоративные канавки и обработка совместимых древесных и пластиковых материалов. Для CAM нужны подтверждённые размеры конкретного инструмента: одного обозначения 10×40 недостаточно для определения хвостовика, общей длины и всех ограничений досягаемости.
Начните с геометрии детали и фактической модели инструмента. Сопоставьте положение контакта с выбранной стратегией, а режимы согласуйте с поставщиком для конкретного материала и станка. Статья не задаёт универсальные обороты, подачу или гарантированную шероховатость.
Шаровая фреза: условный расчёт эффективного диаметра
Рассмотрим идеальную сферу диаметром 10 мм при осевом касании плоскости на глубину 0,5 мм. Это учебная геометрия, а не подтверждение размеров GO 10×40 и не рекомендуемая глубина прохода. Радиус сферы равен 5 мм. Плоскость контакта находится на расстоянии 4,5 мм от центра сферы. Радиус соответствующего сечения получается из прямоугольного треугольника: квадратный корень из разности 25 и 20,25, то есть приблизительно 2,18 мм. Диаметр сечения составляет около 4,36 мм.
При одинаковой частоте вращения окружная скорость пропорциональна диаметру. В этой упрощённой модели скорость на окружности сечения составляет около 44% значения, рассчитанного по диаметру 10 мм. Внутри зоны контакта расстояние до оси также меняется. Поэтому результат не означает, что вся кромка движется с одной скоростью. Геометрические определения приведены в справочнике формул фрезерования Sandvik Coromant.
Для наклонной или криволинейной поверхности этот простой пример нельзя напрямую использовать вместо анализа контакта в CAM. Он показывает только причину расхождения номинального и работающего диаметра, не устанавливая допустимые режимы обработки.
Как описать задачу без вымышленных параметров
Если шаровая фреза нужна для нового рельефа, полезнее приложить к запросу фрагмент модели с проблемной зоной, чем написать только «нужна гладкая поверхность». Отдельно обозначьте материал заготовки, характер перехода и критерий приёмки. Данные, которых пока нет, оставьте вопросами к поставщику. Не заменяйте неизвестную длину инструмента размером, измеренным линейкой на экранной фотографии.
Например, для обсуждения пологого дна можно подготовить вид сверху и поперечное сечение модели. На них должно быть понятно, где предполагается проход центра инструмента. Это описание задачи, а не производственный кейс: здесь не утверждается, что конкретная деталь уже изготовлена или испытана. После согласования геометрии отдельно определяют условия пробной обработки.
В рабочем документе удобно разделить три вида сведений: данные карточки изделия, подтверждённые размеры полученного инструмента и результаты собственной настройки. Такое разделение позволяет использовать общие технические рекомендации, не выдавая их за паспортные характеристики JEEFOO. До подтверждения параметров не следует обещать срок службы, производительность или одинаковый результат на разных материалах.
Технический источник
Sandvik Coromant: Profile milling объясняет эффективный режущий диаметр и особенности работы центра шаровой фрезы. Приведённые там примеры для других инструментов и материалов нельзя считать испытаниями продукции JEEFOO.