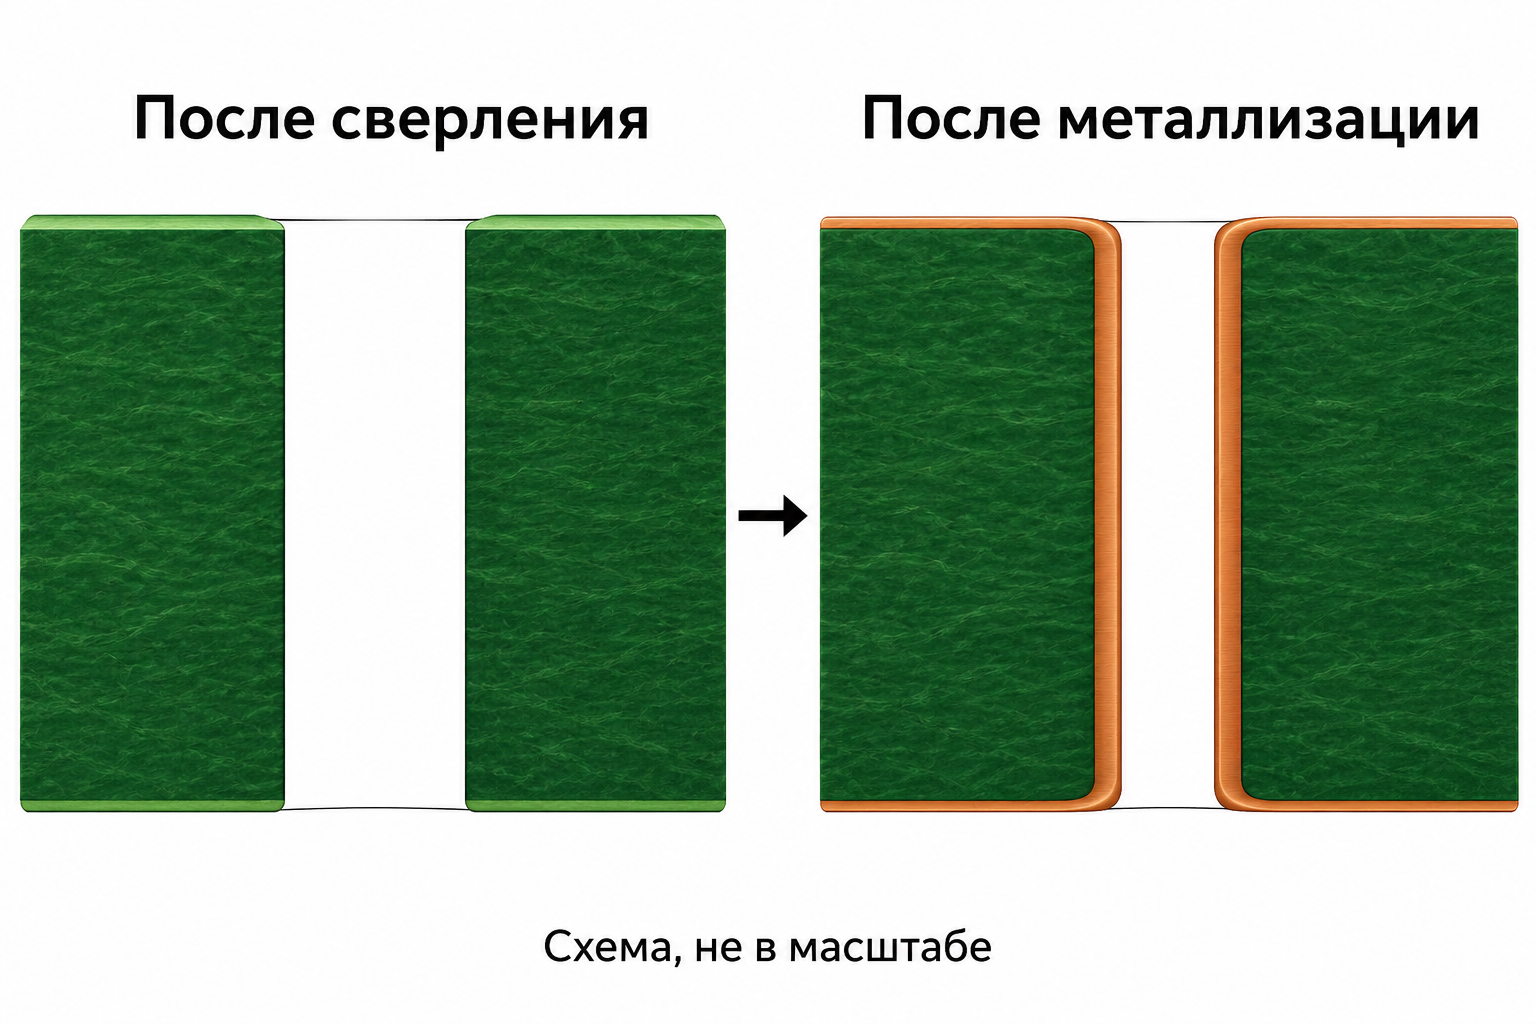
Сверло для PCB задаёт диаметр инструмента, а не диаметр готового металлизированного отверстия. Сверло формирует исходное отверстие, а последующие операции изменяют его стенку. Поэтому маркировку инструмента нельзя автоматически переносить в требование к готовой плате. Сначала нужно определить, к какой стадии относится размер на чертеже и в производственных данных.
Это особенно важно при покупке инструмента под уже существующий проект. Запись «отверстие 1,25 мм» без указания стадии может описывать либо требование конструктора, либо выбранный производством инструмент. Одинаковое число ещё не означает одинаковую задачу.
Сверло для PCB: что обозначает его размер
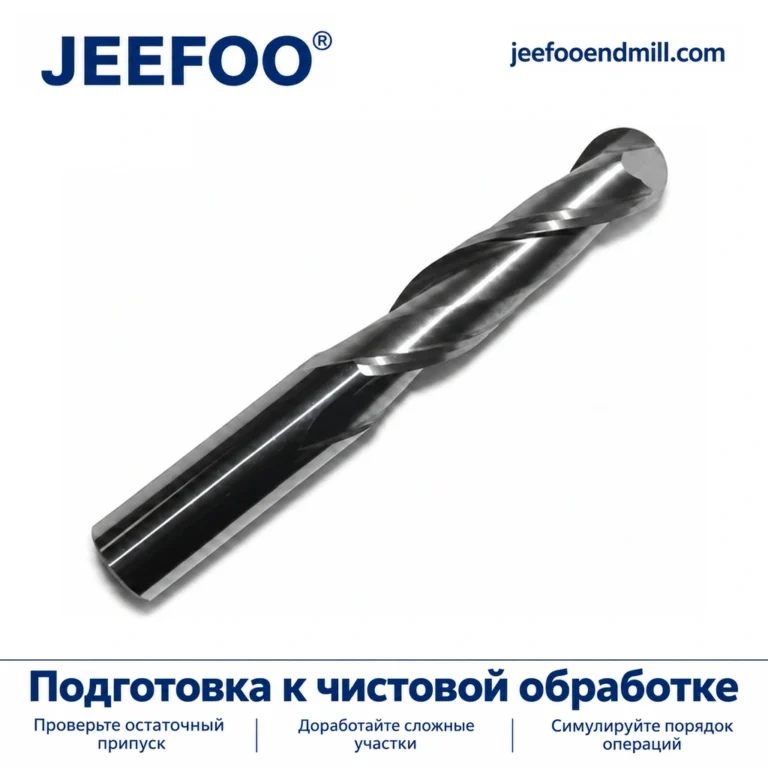
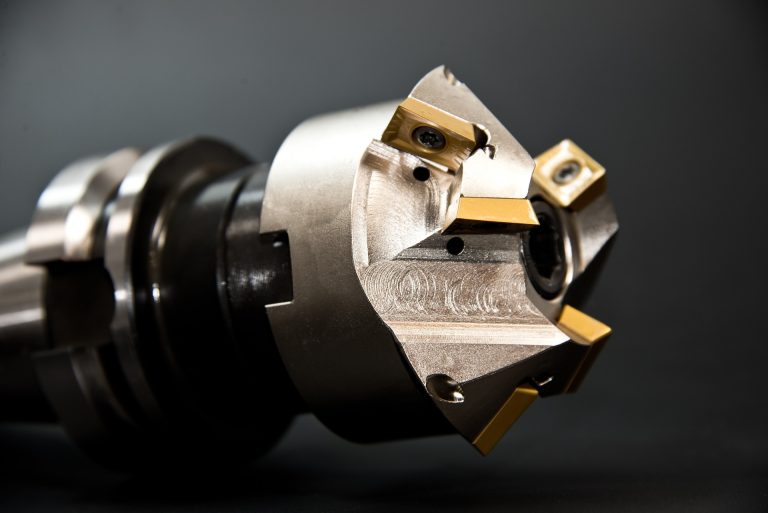
На русскоязычном сайте JEEFOO представлено сверло JF для PCB 1,25×12×38,1L. Его строка XB1.25 в каталожной таблице указывает режущий диаметр 1,25 мм, длину режущей части 12 мм, хвостовик 3,175 мм и общую длину 38,1 мм. Это характеристики конкретного инструмента, а не обещание получить готовое металлизированное отверстие диаметром 1,25 мм.
Для закупки нужно сохранить связь между обозначением XB1.25 и соответствующей спецификацией. Для выпуска платы требуется другая запись: размер готового отверстия, его допуск и тип. Эти сведения связаны между собой, но не заменяют друг друга. Само наличие подходящего диаметра сверла также не подтверждает пригодность режима для конкретного материала или пакета плат.
Почему стенка отверстия меняет смысл диаметра
Eurocircuits определяет Production Hole Diameter как диаметр производственного сверлильного инструмента и отдельно описывает Finished Hole Size. В металлизированном отверстии медное покрытие стенки и финишная обработка участвуют в различии между этими размерами. Объяснение производителя приведено на странице Production Hole Diameter.
Полезно мысленно разделить отверстие на две стадии: после механического сверления и после предусмотренного технологического маршрута. Измерение на первой стадии отвечает на вопрос о выполненной операции. Измерение на второй — о готовой детали. Нельзя предъявлять один результат как доказательство другого, не учитывая дальнейшую обработку.
Это объяснение не задаёт универсальную прибавку к диаметру. Правила конкретного изготовителя зависят от его процесса и требований заказа. Даже если в открытом руководстве приведено численное правило, его нельзя без согласования переносить на другую фабрику или самостоятельно считать рекомендацией для сверла JEEFOO.
Где может возникнуть двойная компенсация
В руководстве Eurocircuits по отверстиям прямо указано, что размеры во входных списках инструментов трактуются их CAM-системой как размеры готовых отверстий. Там же отдельно рассмотрено преобразование ENDSIZE в TOOLSIZE. Это правило приёма данных конкретного производителя, а не универсальное свойство любого файла сверления.
Отсюда следует важный вопрос при передаче проекта: ожидает ли получатель готовый размер или уже выбранный производственный диаметр? Если отправитель самостоятельно увеличит размер, а получатель затем применит своё преобразование, исходное требование может быть потеряно. Такая ситуация начинается не у режущей кромки, а в неоднозначном обмене данными.
Разделите ответственность в документации: конструктор задаёт требование к готовой плате, изготовитель определяет технологический маршрут и производственный инструмент, а поставщик инструмента подтверждает его спецификацию. При иной организации работ эти роли могут совмещаться, но значение каждого размера всё равно должно оставаться явным.
Как связать заказ сверла с требованием к плате
Вместо одной строки с диаметром полезна короткая связка записей: требуемое готовое отверстие и допуск, наличие металлизации, согласованное правило подготовки данных, выбранный инструмент. Она позволяет понять, почему в закупке указан один размер, а на чертеже готовой платы — другой. Это не новый режим резания и не таблица компенсаций, а способ сохранить смысл производственного решения.
Для неметаллизированного отверстия также нужно пользоваться требованиями и допусками конкретного процесса. Отсутствие металлизации не превращает номинал инструмента в гарантию результата и не отменяет контроль готовой детали.
Главный вывод: выбирайте сверло для PCB по подтверждённой спецификации, но оценивайте готовое отверстие по его собственному требованию. Для XB1.25 подтверждён диаметр инструмента 1,25 мм; окончательный размер отверстия должен определяться согласованным технологическим маршрутом, а не выводиться только из маркировки сверла.