Т-образный паз в алюминиевом корпусе часто скрыт под выступом, поэтому его трудно оценить по одному виду сверху. Для технолога важны сразу две формы: отверстие, через которое проходит инструмент, и канавка, которую нужно получить за его стенкой. Рассмотрим эту задачу на условном корпусе и объясним место фрезы LF в последовательности обработки. Это учебный пример, а не описание выполненного заказа.
Зачем корпусу нужна скрытая канавка
Представим корпус с внутренней полостью и удерживающим выступом у края. По проектному замыслу сопрягаемая деталь должна занимать пространство ниже этого выступа. Если расширить всю полость обычной цилиндрической фрезой до ширины нижней канавки, материал выступа также окажется удалён. Поэтому задача состоит в боковом доступе к поверхности при сохранении материала над ней.
На чертеже Т-образный паз полезно показывать разрезом. Вид сверху передаёт контур входа, но не объясняет, насколько далеко канавка уходит под выступ. Для обсуждения с производством нужны положение канавки относительно базы, её высота и требуемая глубина. Размеры выбирает конструктор по назначению соединения; название инструмента само по себе их не задаёт.
Т-образный паз и фреза LF: разные роли головки и корпуса
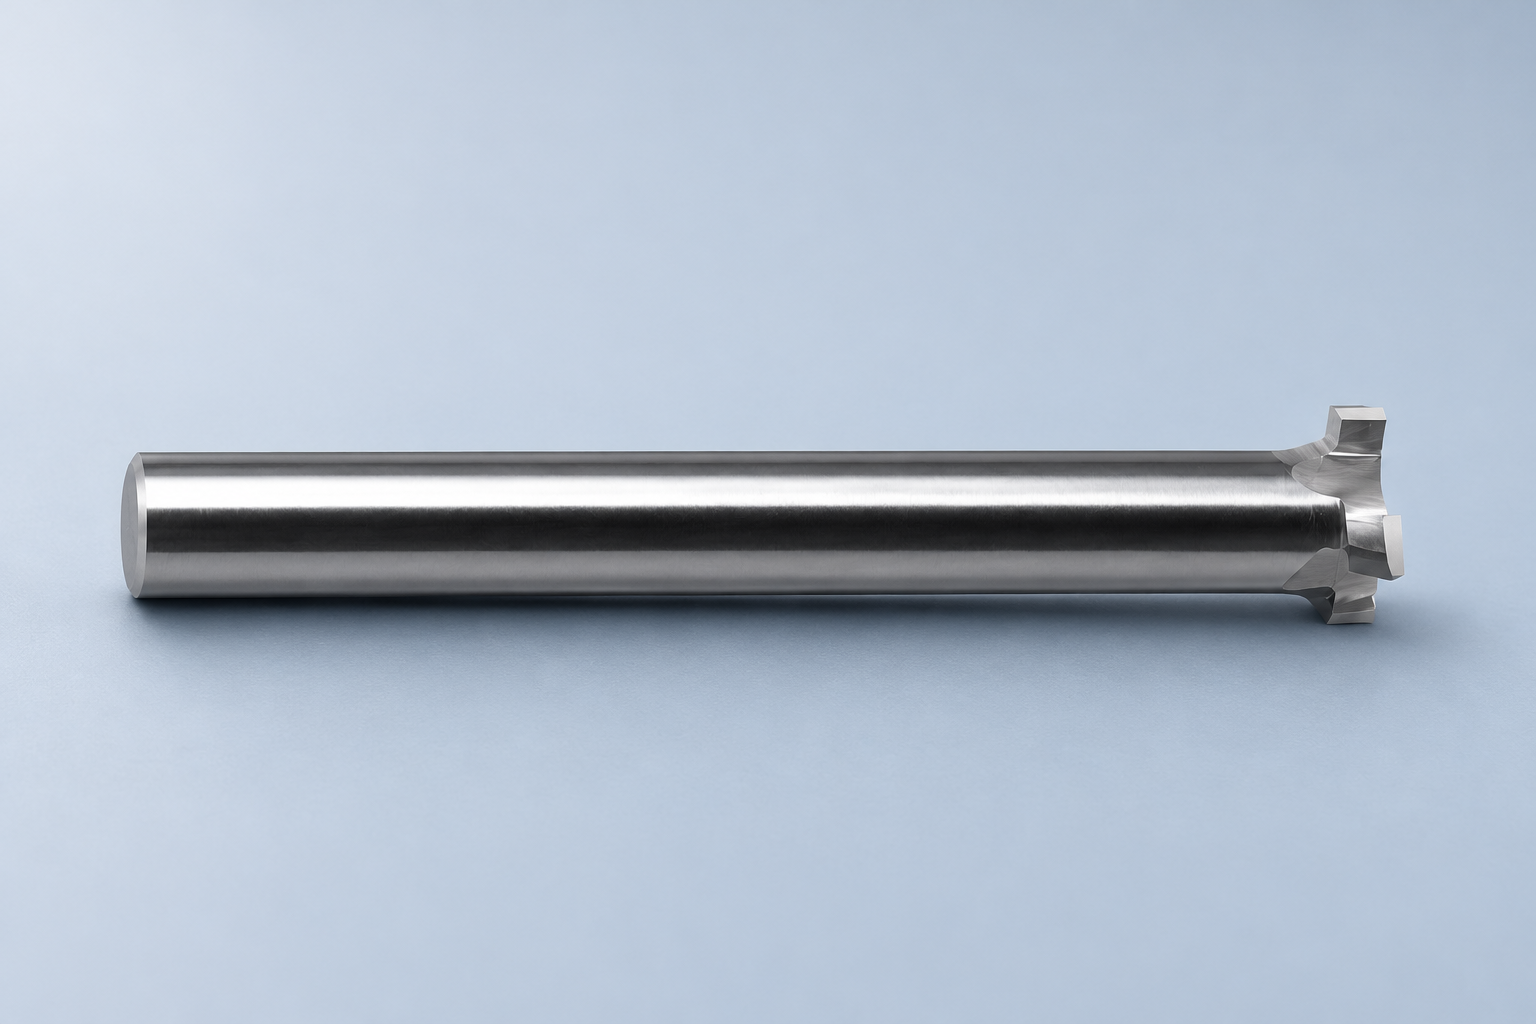
В каталоге JEEFOO есть фреза LF для Т-образных пазов в алюминии. На официальной фотографии указано обозначение LF 6 × 1.6H × D1.5 × 50L – 4F. Видны цилиндрический хвостовик и короткая режущая головка с выступающими зубьями. Здесь обозначение приведено для идентификации изделия, без самостоятельной расшифровки его чисел в размерный чертёж.
Выступающие кромки позволяют рассматривать такой тип инструмента для боковой обработки поднутрения. Однако применимость конкретного экземпляра к нашему условному корпусу ещё требуется установить. Для этого сопоставляют подтверждённую геометрию головки, прилегающей части инструмента и вылет из держателя с реальной деталью. Фотография помогает узнать форму, но не даёт достоверного масштаба или допуска.
1. Подготовка доступа к скрытой канавке
Сначала в заготовке должно появиться пространство, через которое режущая головка сможет попасть на нужную высоту. У открытого с торца паза и у замкнутой полости пути доступа различаются. В нашем примере полость предварительно обрабатывают подходящим инструментом, а затем получают Т-образный паз боковым проходом подходящей головки. Возможность осевого врезания нельзя предполагать только по названию фрезы.
Мысленно проследим весь путь: подход над деталью, перемещение внутрь подготовленной полости, смещение к стенке, рабочий участок и обратный выход. В каждом положении место необходимо всей инструментальной сборке. Если головка входит, но хвостовик или держатель упирается в верхний выступ, рабочая траектория не становится допустимой. Это геометрическое рассуждение, а не подтверждение готовой программы для LF.
В руководстве Sandvik Coromant по фрезерованию пазов выбор инструмента связывается с шириной, глубиной и доступностью канавки. Для внутренней круговой обработки отдельно отмечен плавный вход. Эти общие положения помогают обсуждать маршрут, но численные режимы для инструментов Sandvik не следует переносить на LF.
2. Боковой проход: доступная глубина и нагрузка
У головки может быть геометрический доступ под выступ, но нагрузка возникает только при резании. В материале Harvey Performance о пазовых фрезах описан компромисс: уменьшение диаметра шейки освобождает пространство, одновременно снижая жёсткость. Увеличение вылета также повышает склонность к отклонению инструмента.
Поэтому границу досягаемости нельзя автоматически превращать в радиальную глубину одного прохода. Harvey рекомендует рассматривать более лёгкое радиальное зацепление и несколько проходов вместо использования предельной глубины сразу. Конкретное решение для LF зависит от подтверждённой геометрии, сплава, станка, закрепления и указаний изготовителя. В этой статье не назначаются обороты, подача, ресурс или гарантированная шероховатость.
3. Оценка результата обработки
После изготовления Т-образный паз оценивают по чертежу и функции соединения. В условном корпусе важно, сохраняется ли верхний выступ, соответствует ли канавка проектному положению и может ли сопрягаемая деталь занять предусмотренное место. Сам факт прохождения инструмента по программе не доказывает соответствие детали всем требованиям.
Полезно разделять три документа: чертёж изделия, сведения о конкретной фрезе и технологический маршрут. В первом находятся требования к детали, во втором подтверждённая геометрия инструмента, в третьем последовательность действий. При изменении одного документа остальные проверяют заново. Такой подход помогает спроектировать Т-образный паз и обсуждать LF предметно и не подменять инженерную проверку красивой фотографией или общим названием операции.