Компрессионная фреза сочетает участки с противоположным направлением спирали. При сквозном раскрое двусторонней панели её переход должен находиться между верхней и нижней поверхностями: верхняя кромка тогда встречается с участком, направляющим усилие вниз, нижняя — с участком, направляющим его вверх. Названия «компрессионная» недостаточно, чтобы назначить глубину первого прохода. Нужны положение перехода, толщина материала и фактическое заглубление инструмента.
Как компрессионная фреза работает на двух поверхностях
У обычной восходящей спирали осевая составляющая действия направлена вверх; у нисходящей — вниз. Производитель станков C.R. Onsrud описывает эти различия и применение компрессионной геометрии для ламинированных материалов. Противоположные участки позволяют направить действие у наружных слоёв внутрь панели. Это принцип выбора геометрии, а не гарантия отсутствия сколов при любых условиях.
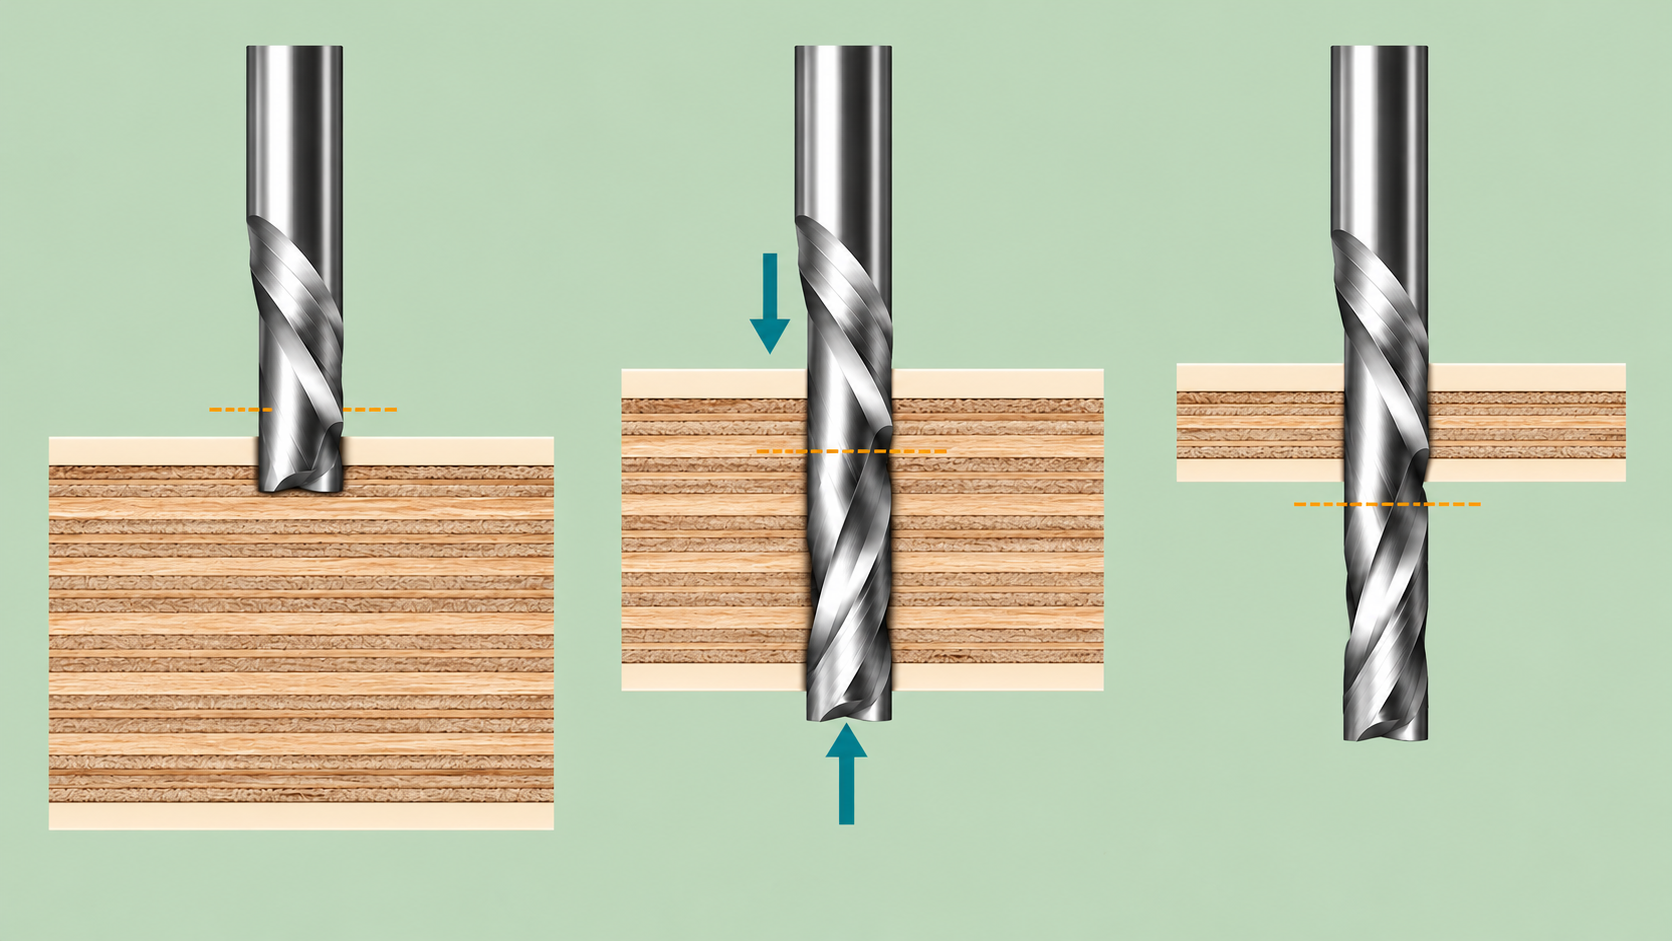
Представьте поперечное сечение листа, а не только вид инструмента сбоку. Нижняя короткая часть режущей кромки расположена возле торца; верхняя находится ближе к хвостовику. Между ними меняется направление спирали. Важен именно контакт каждого участка с нужной стороной листа. Если обе поверхности пересекает один участок, двустороннее действие не получается, хотя инструмент остаётся компрессионным по конструкции.
Три положения перехода: выше, внутри и ниже панели
Переход выше верхней поверхности
При неглубоком первом проходе материал может контактировать только с нижним восходящим участком. Тогда верхняя облицовка ещё не встречается с нисходящей частью. Уменьшение глубины «для осторожности» меняет не только нагрузку, но и участок кромки, который обрабатывает верх панели. Поэтому малый шаг по глубине нельзя автоматически считать подходящим для защиты верхнего слоя.
Из этого не следует, что надо сразу прорезать лист целиком. Допустимая глубина определяется инструментом, материалом, станком и креплением. Если требуемое положение перехода невозможно получить при допустимом режиме, меняют геометрию инструмента или стратегию операции, а не превышают ограничения оборудования.
Переход между двумя поверхностями
Для сквозного контура это геометрическое условие разделяет работу двух зон: верхнюю поверхность пересекает нисходящая часть, нижнюю — восходящая. При этом режущей длины должно хватать на рабочий контакт, а хвостовик и держатель не должны касаться материала. Компрессионная фреза требует согласования положения по Z со всей сборкой, а не только с нижним торцом.
Переход ниже нижней поверхности
Если инструмент опущен слишком далеко относительно тонкой панели, её обе поверхности могут оказаться на верхнем нисходящем участке. Нижний восходящий участок уже находится под заготовкой. Геометрический смысл двух зон снова теряется. Дополнительное заглубление также затрагивает пространство под листом: подложку, крепление и безопасный запас до стола.
Толщина листа и глубина прохода — разные величины
Толщина описывает расстояние между поверхностями заготовки. Глубина прохода задаёт положение торца относительно принятого нуля. Длина восходящего участка задаёт расстояние от торца до перехода. Эти величины нельзя подменять друг другом. В официальном каталоге LMT Onsrud общая длина режущей части LOC и длина восходящей части Upcut LOC указаны отдельными колонками. Это полезное различие для чтения любого чертежа; размеры чужой серии не являются параметрами JEEFOO.
Для мысленной модели обозначим глубину торца от верхней поверхности как d, толщину листа как t, а длину нижнего участка как u. Переход находится на глубине d − u. Условие его нахождения внутри листа: 0 < d − u < t. Это только геометрия расположения. Она не задаёт подачу, обороты, допустимый съём за проход или запас над подложкой. Реальный переход имеет свою форму, поэтому работа прямо на условной границе не заменяет данных изготовителя.
Что сообщает обозначение GT 4×12
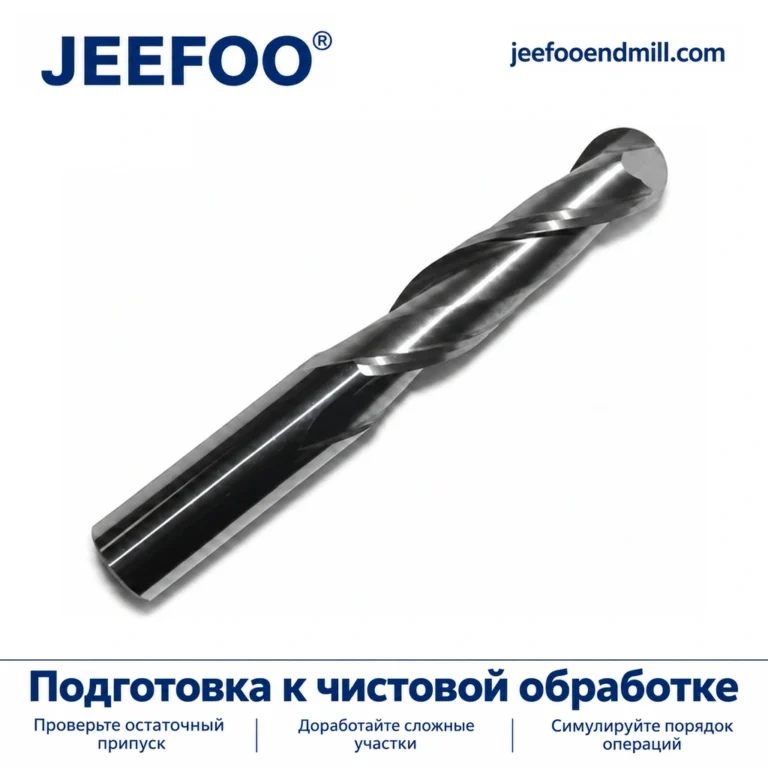
На странице одноканавочной компрессионной фрезы GT 4×12 JEEFOO указаны режущий диаметр 4 мм, длина режущей части 12 мм и цельная твердосплавная конструкция. Страница относит инструмент к геометрии с верхним и нижним резанием и описывает применение для совместимых древесных и пластиковых листов.
Однако число 12 не обозначает длину восходящего участка. Точное расстояние до перехода на этой странице не опубликовано. Поэтому по обозначению 4×12 нельзя вычислить конкретную глубину первого прохода или обещать обработку любой панели толщиной 12 мм. Для расчёта требуется чертёж либо подтверждённый размер перехода именно выбранного исполнения. Фотография помогает распознать семейство, но не служит масштабной измерительной схемой.
Короткий нижний участок: преимущество с условиями
Компрессионная фреза с более коротким восходящим участком может вводить нисходящую зону в контакт с верхним слоем при меньшем заглублении. Это объясняет интерес к такой геометрии для неглубоких операций. Но «короче» не означает «лучше» для всех работ: нужно сохранить требуемый контакт у нижней поверхности и достаточную рабочую длину. Выбирают сочетание размеров под конкретное сечение и траекторию.
Смена геометрии не отменяет фиксацию листа и отвод стружки. Компрессионная фреза не компенсирует подвижную заготовку, затупленную кромку или неподходящие условия удаления отходов. Для глухого паза нижняя поверхность листа вообще не пересекается инструментом; обсуждение защиты обеих наружных сторон относится прежде всего к сквозному контуру, а не к любому пазу.
Главный вывод
Подбор начинается с сечения детали: где расположены две поверхности и где окажется переход спирали при фактическом положении инструмента. Затем согласуют режущую длину, безопасное пространство и допустимый режим. Такой подход объясняет, почему одна компрессионная фреза может по-разному работать на тонком листе, глубоком контуре и первом неглубоком проходе, без выдуманных универсальных настроек.