Фреза MA 4F×6×6×50L с плоским торцем предназначена, среди прочего, для бокового фрезерования и обработки профилей в совместимых металлах. Поставщик отдельно требует учитывать жёсткость станка и закрепление детали.[1] При выборе попутного прохода за этим требованием стоит конкретный вопрос: что удерживает относительное положение фрезы и заготовки, когда сила резания стремится дополнительно сблизить их?
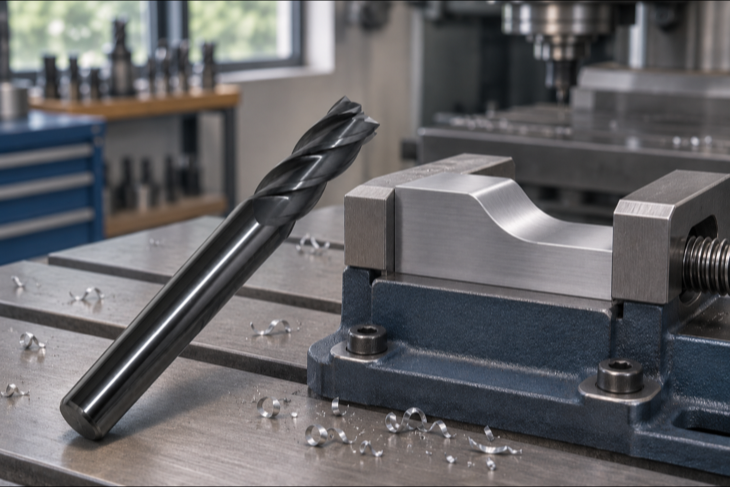
Фреза MA: сила резания действует и на привод подачи
Sandvik Coromant объясняет, что при попутном фрезеровании силы стремятся втянуть заготовку в контакт с инструментом. Если подача стола имеет неустранённый люфт, такое втягивание может непреднамеренно увеличить подачу, чрезмерно нагрузить кромку и привести к её поломке.[2] Это условие применения операции, а не опубликованный результат испытания данной MA.
Рассмотрим условную схему: деталь закреплена на столе, который перемещается винтовой передачей. Сила, действующая на деталь, передаётся через закрепление столу и далее приводу. Если в передаче имеется осевой зазор, часть относительного перемещения возможна при выборе этого зазора. В результате положение детали относительно фрезы может измениться дополнительно к заданному перемещению. Речь здесь об оси подачи станка, а не о вытягивании хвостовика фрезы из цанги.
Такая схема помогает понять, почему надёжно закреплённая деталь ещё не описывает состояние всей системы. Закрепление связывает её со столом, но сам стол должен воспринимать действующую нагрузку через свою передачу. Модель MA указывает, какой инструмент выбран; состояние этой передачи из обозначения фрезы неизвестно.
Нагрузка может изменить направление без команды реверса
В разделе об осевом зазоре THK различает изменение направления подачи и изменение направления осевой нагрузки: оба обстоятельства могут проявить люфт.[3] Поэтому объяснение «программа всё время ведёт ось в одну сторону» само по себе не исключает влияния зазора. Важно также, в какую сторону действующая сила нагружает элементы передачи.
В условной винтовой системе изменение знака нагрузки меняет сторону, на которой выбирается зазор. Для этого не обязательно давать команду обратного хода. Связь с попутным проходом MA состоит в возможности втягивающего действия резания; конкретное направление и величина сил зависят от фактической операции. Мы не предполагаем, что у любого станка имеется такой зазор или что любой проход вызывает смену нагрузки.
Свободный ход и упругая податливость различаются
THK отдельно описывает перемещение стола при смене знака осевой нагрузки и объясняет роль предварительного натяга шарико-винтовой передачи. Натяг повышает жёсткость и уменьшает осевое перемещение даже по сравнению с вариантом, имеющим нулевой осевой зазор.[4] Значит, отсутствие свободного хода не означает абсолютной неподвижности под нагрузкой.
Зазор допускает перемещение при его выборе; упругая податливость означает деформацию нагруженных элементов. Эти явления требуют разного объяснения. Если связывать любое отклонение обработанной стенки только с изгибом фрезы, можно упустить движение в приводе. Обратное тоже неверно: одно отклонение поверхности не доказывает наличие люфта. Приведённые сведения THK объясняют механизм и не задают величину натяга для неизвестного станка.
Фреза MA: как это ограничивает применение
Для попутной боковой обработки этой четырёхзубой фрезой важна способность собранной системы противостоять втягивающей нагрузке. Если есть основания подозревать дополнительное движение, предметом проверки становится также ось подачи, а не только режущая кромка. Проверять её состояние следует по документации изготовителя конкретного станка, связывая результаты с рассматриваемым участком обработки.
Sandvik рекомендует попутное фрезерование там, где его допускают станок, приспособление и деталь.[2] Из этого не следует универсальная команда перейти на встречное движение или самостоятельно затянуть винтовую передачу. Для MA карточка подтверждает назначение инструмента, но не содержит измеренного люфта, силы резания или испытания привода.[1] Решение о проходе должно учитывать реальную передачу нагрузки в установленной системе.
Источники проверены 5 ноября 2026 года: [1] jeefooendmill.com, карточка MA 4F×6×6×50L; [2] Sandvik Coromant, раздел о попутном фрезеровании; [3] THK, раздел об осевом зазоре и точности позиционирования; [4] THK, раздел о жёсткости шарико-винтовой передачи без люфта. Схема стола в тексте условная; испытание MA не проводилось.
Читайте также: Фрезерование контура печатной платы без сколов: точная фреза XE 3.175 · Чистовая обработка 3D-поверхности и направление проходов