Склеивание акрила после фрезеровки: роль внутренних напряжений
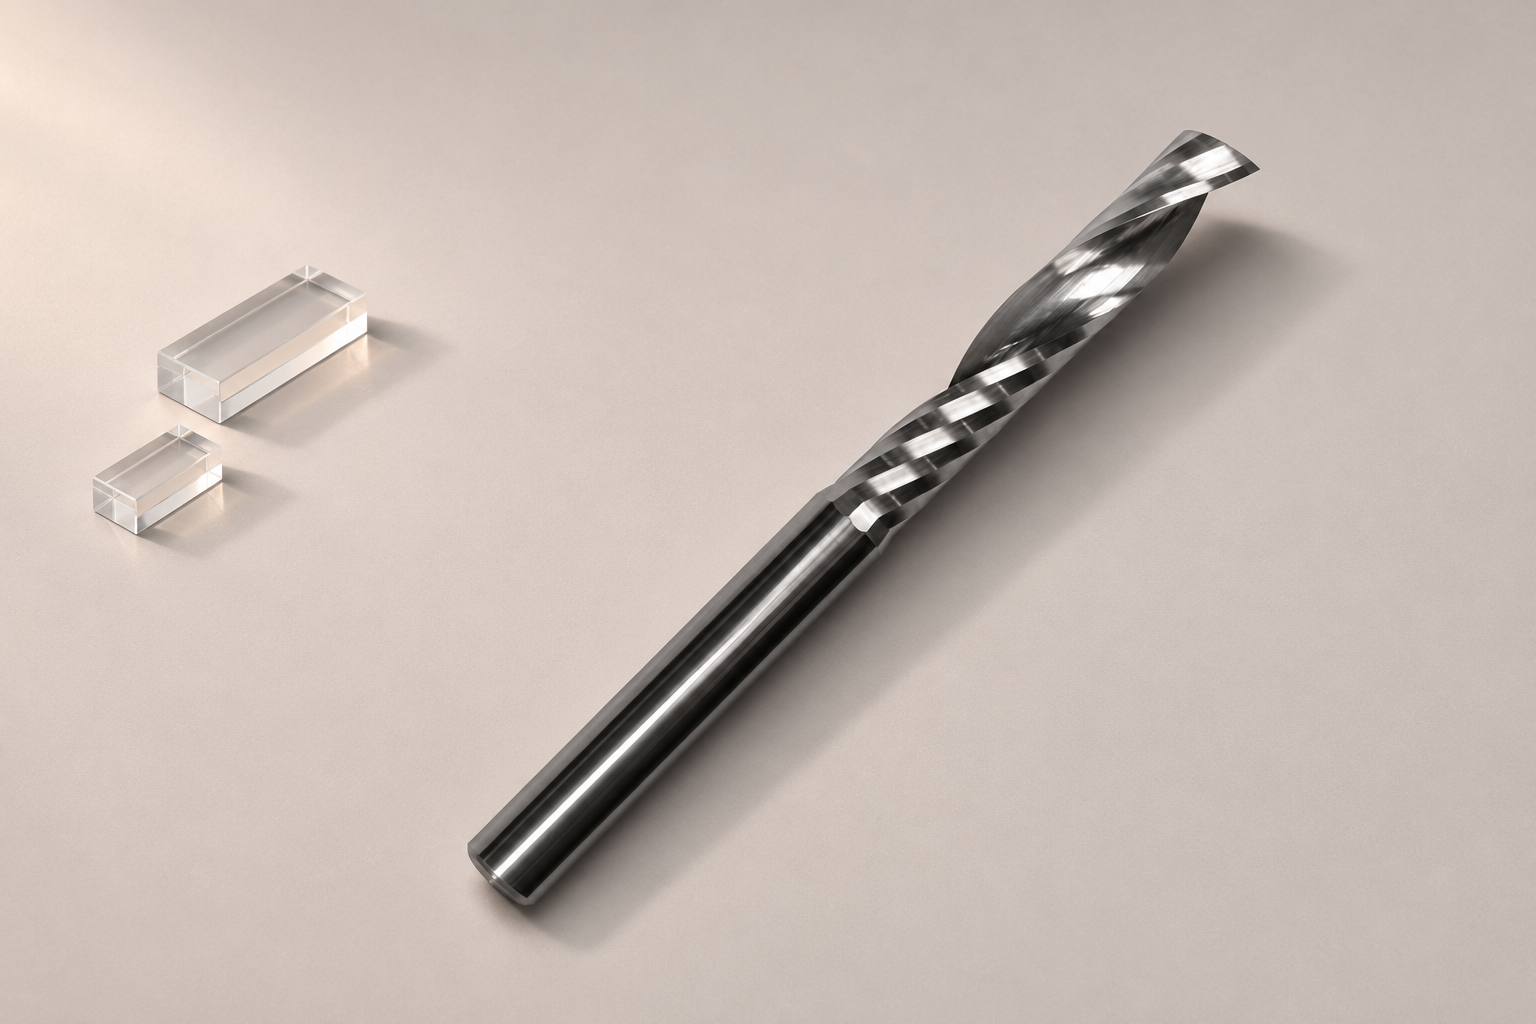
Склеивание акрила начинается ещё при планировании фрезеровки. У прозрачной детали важна не только видимая кромка: после обработки материал может сохранять внутренние напряжения, которые проявятся при дальнейшей сборке. Рассмотрим эту связь на примере однозаходной фрезы JEEFOO GI(AAA) 6×32 и рекомендаций производителей акрилового листа. Это разбор технологической последовательности, а не отчёт об испытании конкретного инструмента.
Что известно о фрезе GI(AAA) 6×32
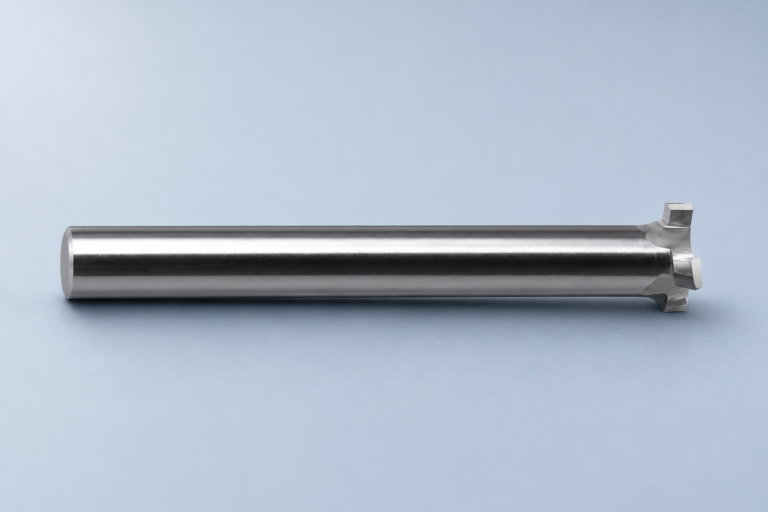
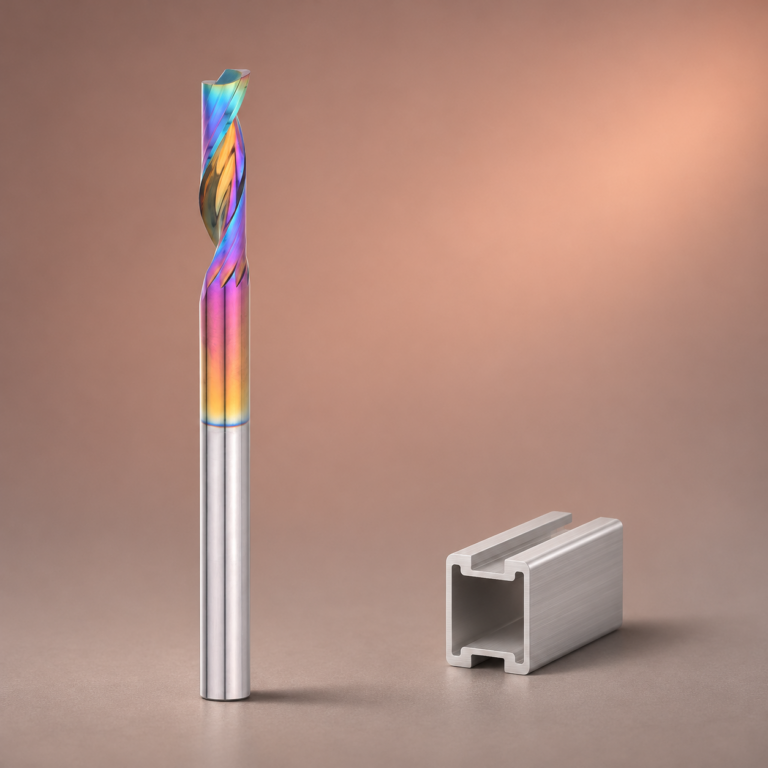
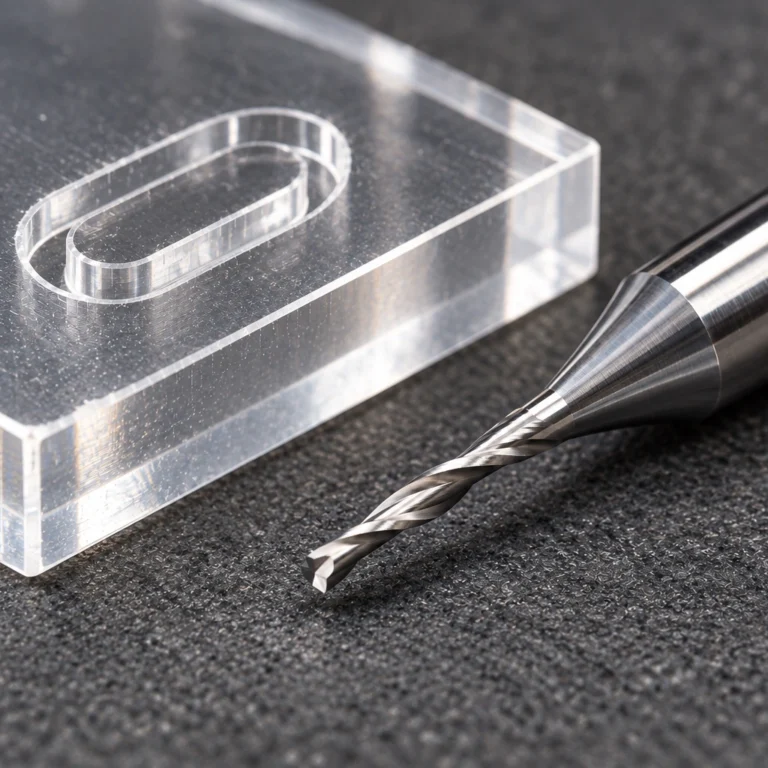
В официальной карточке GI(AAA) 6×32 указаны однозаходная спиральная геометрия, полированная режущая кромка и применение для акрила. Производитель относит к операциям боковое фрезерование и обработку пазов. Обозначение 6×32 приводится именно как размер модели; здесь оно не превращается в набор дополнительных допусков или характеристик, которых нет в карточке.
Такой инструмент относится к этапу механической обработки. Его описание не задаёт рецепт клея, режим термообработки листа или прочность будущего соединения. Поэтому при подготовке изделия разумно разделять два документа: сведения о выбранной фрезе и руководство по конкретному материалу. Для задания на производство полезно указывать оба, чтобы сведения о режущей кромке не подменяли требования к сборке.
Почему склеивание акрила зависит от предыдущей операции
В руководстве PLEXIGLAS «Machining» механическая обработка названа одним из возможных источников напряжений. Авторы отдельно связывают их с проблемами при последующем соединении деталей. При совместном действии растягивающих напряжений и агрессивной среды, включая некоторые растворители, возможно образование мелких трещин. Внешняя прозрачность кромки сама по себе не показывает, как она поведёт себя при контакте с выбранным составом.
Практический вывод для технолога: маршрут изделия стоит рассматривать целиком. Если контур предназначен для клеевого шва, вопрос о состоянии материала после фрезеровки относится к этой же задаче. Когда деталь передают между участками, полезно передавать и сведения о выполненных операциях. Это наша организационная рекомендация на основе описанного механизма, а не заявление о гарантированном результате.
Место отжига в маршруте
ACRYLITE описывает отжиг как способ уменьшить напряжения после ряда операций, включая механическую обработку. Для этого требуется управляемый нагрев с последующим медленным охлаждением. В руководстве подчёркнуты равномерность температуры, вентиляция и поддержка детали, препятствующая деформации. Условия зависят от материала и характера уже выполненных операций.
Для производства это означает, что отжиг следует закладывать как отдельную согласованную операцию, если он предусмотрен руководством поставщика листа. Нельзя автоматически переносить таблицу для одной марки акрила на другую. Склеивание акрила требует согласования требований к листу, клею и оборудованию, а модель фрезы не определяет температуру печи. В этой статье намеренно нет универсального режима нагрева, времени выдержки или рецепта растворителя.
Как описать пробный маршрут без выдуманных результатов
В качестве рабочего подхода предлагаем оформить небольшой технологический лист для пробной детали. В нём можно связать название листового материала, партию, обозначение GI(AAA) 6×32, программу обработки и выбранную технологию соединения. Затем отдельно зафиксировать, какие операции действительно выполнены. Запись «отжиг предусмотрен» и запись «отжиг выполнен по утверждённому режиму» имеют разный смысл; смешивать их в отчёте не следует.
Если после сборки обнаружены изменения в зоне шва, полезнее сопоставить записи о маршруте, чем сразу приписывать причину фрезе. Сравнение должно опираться на фактические наблюдения и требования поставщиков. Для одной пробы можно заранее определить, кто оценивает внешний вид, геометрию и качество соединения, а также когда выполняется осмотр. Мы не назначаем численные критерии, поскольку назначение изделия и состав клея здесь не заданы.
Такой формат особенно удобен при передаче заказа от оператора ЧПУ к сборщику. Он делает видимой границу между изготовлением контура и подготовкой клеевого соединения. Предложенная схема не является опубликованным кейсом JEEFOO: никаких измерений, испытаний на прочность или сравнений ресурса инструмента для этой статьи не проводилось.
Что передать вместе с деталями
Для обсуждения заказа достаточно начать с конкретного вопроса: какие требования поставщик материала предъявляет к поверхности перед соединением? После этого можно согласовать место фрезеровки и, при необходимости, отжига в общем маршруте. Склеивание акрила становится понятнее, когда каждая операция имеет собственное основание и запись о выполнении. GI(AAA) 6×32 остаётся конкретным инструментом для указанной в карточке обработки акрила; свойства готового клеевого шва должны подтверждаться отдельно.
Источники
- JEEFOO: официальная карточка однозаходной фрезы GI(AAA) 6×32.
- PLEXIGLAS: Machining, разделы о внутренних напряжениях и отжиге.
- ACRYLITE: Annealing, руководство по обработке листового акрила.