Фрезерование контура печатной платы — последний этап изготовления печатной платы на станке с ЧПУ. К этому моменту дорожки уже выфрезерованы, отверстия просверлены, и одна ошибка на контуре может испортить готовую плату. Поэтому контур стоит рассматривать как отдельную операцию со своей подготовкой и проверкой, а не как продолжение чернового фрезерования.
Почему контур требует отдельного подхода
При контурной обработке фреза проходит по внешнему краю платы и отделяет готовое изделие от заготовки. Здесь нет «второго шанса»: скол кромки, расслоение стеклотекстолита или заусенец остаются на готовом изделии и видны сразу.
Чаще всего проблемы при фрезеровании контура печатной платы связаны не с самой фрезой, а с подготовкой. Плата закреплена недостаточно жёстко, перемычки-мостики не удерживают деталь в конце реза, или направление фрезерования выбрано без учёта того, с какой стороны остаётся материал. Прежде чем менять инструмент, стоит проверить именно эти моменты.
Фреза XE 3.175: что это за инструмент
Фреза для печатных плат XE 3.175 предназначена для точной обработки контуров. Она изготовлена из цельного твёрдого сплава и применяется для точного фрезерования, контурной обработки и прорезания пазов в печатных платах и совместимых композитных материалах.
Фрезерование контура печатной платы — основная задача фрезы XE 3.175. Размер 3.175 мм подходит для распространённых прецизионных шпиндельных систем. При хорошо контролируемых условиях — надёжном креплении заготовки, малом биении шпинделя и правильно подобранных параметрах резания — фреза даёт стабильное и повторяемое качество кромки от платы к плате.
В описании семейства XE производитель отмечает высокую точность шлифования и яркую полировку поверхности, хорошую жёсткость, стойкость к поломке, эффективный отвод стружки без налипания, а также чистый рез без заусенцев. К материалам, для которых предназначены фрезы этого семейства, относятся печатные платы, древесноволокнистые плиты высокой плотности, сверхтвёрдая древесина, углепластик, стекловолокно и композитные плиты.
Подготовка платы перед контурной обработкой
Первый шаг — крепление. Плата должна лежать на ровной подложке без зазоров и не прогибаться под нажимом. Если край платы выступает за пределы подложки или прижим расположен далеко от линии реза, в конце прохода деталь начнёт вибрировать, а кромка получится рваной.
Второй шаг — проверка биения. Даже небольшое радиальное биение шпинделя заметно сказывается на тонкой фрезе: нагрузка распределяется неравномерно, одна сторона режущей кромки работает больше другой, и кромка платы получается неровной. Перед началом работы проверьте состояние цанги и хвостовика: на них не должно быть пыли, стружки и следов износа, а хвостовик должен быть вставлен на достаточную глубину и надёжно зажат.
Третий шаг — перемычки. Заранее продумайте, где останутся мостики, удерживающие плату в заготовке, и как они будут удаляться после обработки. Мостик, расположенный в неудачном месте, оставляет след на кромке; плата, оставшаяся без удержания до конца реза, может сдвинуться в последний момент.
Попутное или встречное фрезерование: что выбрать для контура
Направление фрезерования влияет на качество кромки сильнее, чем кажется. При попутном фрезеровании фреза движется по направлению своего вращения, толщина стружки уменьшается от начала реза к его концу. При встречном фрезеровании направление подачи противоположно вращению: стружка начинается почти с нулевой толщины и нарастает к выходу, а режущая кромка сначала трётся о материал, а не режет его.
Sandvik Coromant в своём техническом руководстве называет попутное фрезерование предпочтительным методом везде, где это позволяют станок, приспособление и заготовка. Встречное фрезерование сопровождается трением, повышенным нагревом и растягивающими напряжениями на выходе из реза, что сокращает срок службы инструмента. В то же время встречное фрезерование может быть оправдано, например, при больших колебаниях припуска или на станках с заметным люфтом, где попутный рез тянет заготовку на фрезу.
Фрезерование контура печатной платы: практический вывод — если станок и крепление позволяют, начните с попутного фрезерования и оцените кромку на пробной заготовке. Если появляются следы вибрации или заготовку тянет, пересмотрите крепление и схему проходов, а не просто меняйте направление на противоположное.
Контрольный список перед запуском
- Плата плотно лежит на подложке, прижимы не мешают траектории фрезы и пылеудалению.
- Цанга и хвостовик чистые, хвостовик вставлен на достаточную глубину и зажат.
- Мостики-перемычки размечены, их положение не приходится на ответственные участки кромки.
- Направление фрезерования выбрано сознательно, а не оставлено по умолчанию.
- Выполнен пробный рез на обрезке того же материала, кромка осмотрена до запуска партии.
- Пылеудаление включено: пыль стеклотекстолита не должна скапливаться в зоне реза и попадать в воздух рабочей зоны.
Фрезерование контура печатной платы: как оценить результат
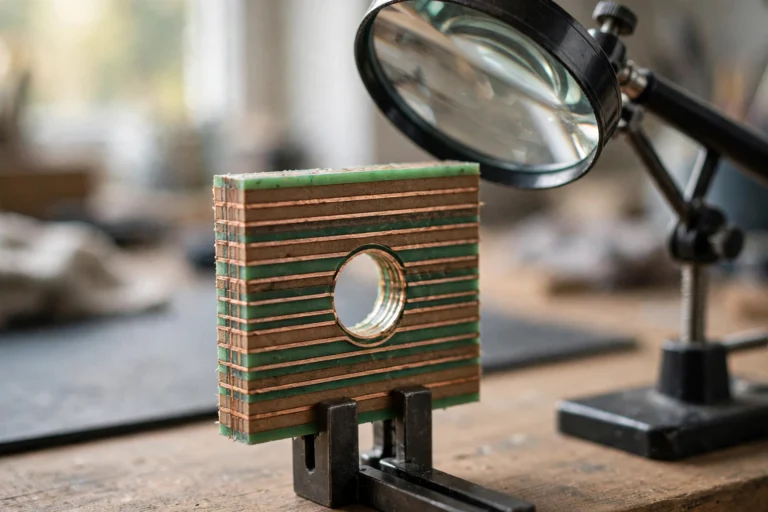
Готовую кромку проверяют при хорошем освещении, без увеличения и с увеличением. Признаки удачной обработки: ровная кромка без видимых сколов, отсутствие расслоения слоёв стеклотекстолита, чистые углы без заусенцев. Если кромка ворсится или расслаивается, сначала проверьте состояние фрезы: затупившаяся кромка повышает сопротивление резанию и рвёт материал вместо того, чтобы резать его. Изношенную фрезу заменяют, а не продолжают работу до её поломки.
Сохраните первую удачную плату как образец. Сравнивая с ней последующие изделия, легче заметить постепенный износ инструмента и вовремя заменить фрезу, а не после появления брака.
Итог
Фрезерование контура печатной платы без сколов — это результат подготовки, а не одного «правильного» инструмента. Фреза XE 3.175 даёт для этой задачи цельный твердосплавный инструмент с размером 3.175 мм для прецизионных шпиндельных систем. Качество кромки при этом зависит от крепления платы, контроля биения, выбранного направления фрезерования и пробного реза. Конкретные обороты шпинделя, подачу и глубину реза подбирайте под свой станок, материал и толщину платы по результатам пробной обработки.