Подача на зуб не всегда равна максимальной толщине срезаемого слоя. При небольшом радиальном зацеплении режущая кромка снимает более тонкий слой, хотя запрограммированная подача на зуб остаётся прежней. Это называют радиальным утонением стружки. Поэтому перенос режима с широкого прохода на узкий боковой проход требует проверки геометрии контакта, а не только числа в поле подачи. Различие этих величин объясняет Harvey Performance.
Что обозначают fz, ae и hmax
Подача на зуб fz связывает минутную подачу, частоту вращения и эффективное число режущих зубьев. Радиальная ширина резания ae показывает, какая часть диаметра инструмента участвует в проходе со стороны заготовки. Максимальная толщина hmax описывает наибольшую толщину снимаемого слоя в течение контакта зуба. В материалах Sandvik Coromant для неё используется обозначение hex.
Это разные параметры одной операции. Первый помогает задать движение станка, второй характеризует зацепление, третий — геометрию среза. Для обычной концевой фрезы нельзя определять толщину слоя только по количеству зубьев. В расчёте участвуют также ширина резания и угол в плане. Определения и зависимости приведены в справочнике Sandvik Coromant.
Почему узкий проход меняет толщину слоя
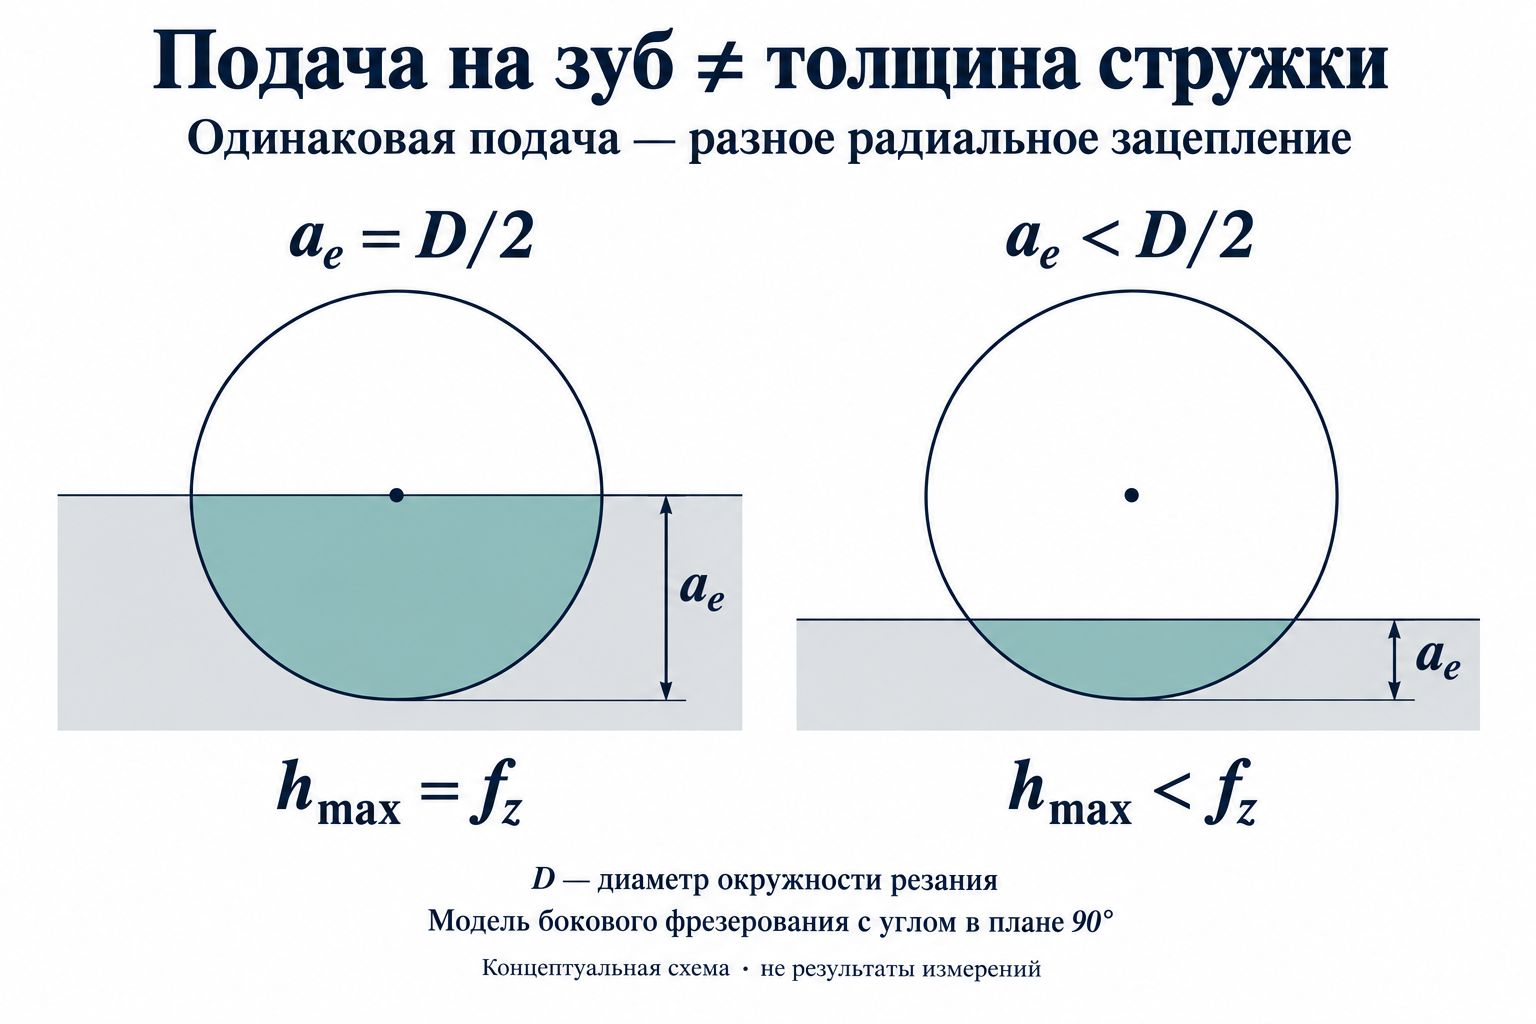
Рассмотрим упрощённую модель бокового фрезерования с углом в плане 90°. Когда радиальная ширина достигает половины диаметра, максимальная толщина слоя достигает значения подачи на зуб. Если ширина меньше половины диаметра, максимум становится меньше fz. Причина — изменившийся участок окружности, на котором кромка встречается с материалом, а не уменьшение заданной подачи.
В руководстве ISCAR, раздел Milling Calculations, отдельно рассматриваются максимальная и средняя толщина. Толщина изменяется вдоль дуги контакта, поэтому нельзя считать весь срез одинаковым по толщине. Значение максимума тоже не следует подменять средним. В технологической записи полезно сохранять исходное обозначение из рекомендации производителя: одинаковое слово «стружка» ещё не означает одинаковый расчётный параметр.
Почему просто уменьшить подачу — не универсальное решение
Представим переход от обработки широкой полосы к снятию небольшого бокового припуска. Если частота вращения и минутная подача не меняются, рассчитанная подача на зуб остаётся той же. Однако при малом зацеплении толщина слоя уменьшается. Дополнительное снижение подачи уменьшит её ещё сильнее. Это качественный пример зависимости, а не описание проведённого испытания.
Harvey Performance связывает неправильно учтённое утонение с риском ухудшения поверхности, неэффективного цикла и преждевременного износа. Задача корректировки — согласовать подачу с рекомендуемой толщиной, а не добиться максимального числа в программе. Само наличие узкого прохода не даёт разрешения повышать подачу без ограничения: рекомендация должна относиться к выбранному инструменту и материалу.
Где заканчивается простая модель
Не переносите эту схему без проверки на сферическую фрезу, круглую пластину или инструмент с другим углом в плане. Для них Sandvik Coromant приводит отдельные зависимости, учитывающие рабочий диаметр и геометрию контакта. Осевую глубину ap также нельзя подставлять вместо радиальной ширины ae: это разные направления измерения.
Практический вывод для подготовки программы — рассматривать весь путь, а не один удачный прямой отрезок. Отметьте места, где меняются оставшийся припуск и контакт с материалом. Если расчёт сделан для малого зацепления, отдельно разберите участки, где это условие перестаёт выполняться. Это проверка границ исходного расчёта, а не обещание, что выбранная CAM-стратегия автоматически удержит нужную нагрузку.
Как связать расчёт с инструментом JEEFOO
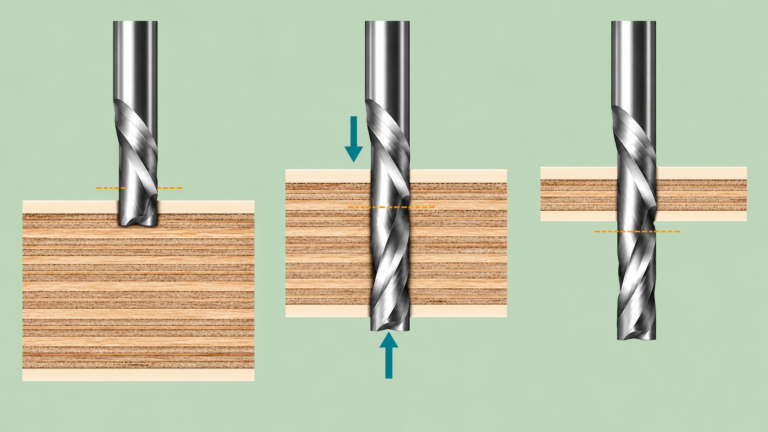
На сайте представлена однозаходная спиральная режущая фреза 3.175×0.8×3 для алюминия. В описании среди областей применения также перечислены акрил и ряд других материалов. Это основание обсуждать конкретное исполнение с поставщиком, но не источник универсальных режимов для всего перечня. Обозначение товара само по себе не заменяет размерный чертёж.
Для запроса режима передайте точное исполнение фрезы, материал заготовки, рабочий диаметр, вылет, осевую глубину и радиальную ширину прохода. Попросите уточнить, относится рекомендуемая подача к заданному зацеплению или требует пересчёта. Не назначайте инструменту характеристики, которых нет в подтверждённой документации, и не переносите данные другой марки только из-за внешнего сходства.
Что должно остаться в технологической записи
Запишите рядом три вещи: исходную рекомендацию производителя, условия её применения и итоговое значение для программы. Если подачу пересчитывает CAM, укажите, где именно выполняется корректировка, чтобы не повторять её вручную. Сохраните версию программы и фактические условия пробной обработки отдельно от расчётной модели.
Главная мысль проста: одинаковая подача на зуб не гарантирует одинаковую толщину слоя при разном радиальном зацеплении. Начинайте подбор не с произвольного увеличения или уменьшения подачи, а с понимания того, какой параметр рекомендует производитель и для какой геометрии контакта он указан.